
En regímenes de flujo laminar, el espacio entre el agitador y la pared del recipiente actúa como el principal cuello de botella. Dicta tanto la eficiencia del proceso como la longevidad del equipo. Los equipos de ingeniería se enfrentan aquí a un desafío muy complejo. Especificar la distancia a la pared del agitador de cinta helicoidal no es una opción de plantilla estándar. Es un cálculo preciso. Debes equilibrar dos fuerzas en competencia. Es necesario movilizar capas límite estancadas. Sin embargo, también debe mitigar los riesgos mecánicos como la deflexión del eje y los costos extremos de mecanizado. Demasiado ancho y el producto se degrada. Demasiado apretado, las palas rasparán catastróficamente la pared del vaso. Diseñamos este artículo para guiarlo a través de estas variables cruciales. Nuestro objetivo es proporcionar a los equipos de ingeniería y adquisiciones un marco claro. Aprenderá cómo evaluar las tolerancias de holgura de manera efectiva en diseños de mezcladores personalizados.
Compensación entre proceso y mecánica: los espacios libres más estrechos mejoran la transferencia de calor y eliminan las zonas muertas, pero aumentan exponencialmente el riesgo de un contacto catastrófico entre la hoja y la pared.
Implicaciones de costos: Especificar una separación ultra estrecha del mezclador de cinta requiere recipientes mecanizados con precisión, lo que aumenta significativamente el gasto de capital (CapEx).
La reología dicta el diseño: la viscosidad, el límite elástico y la sensibilidad térmica del fluido deben determinar la especificación de espacio libre, no los valores predeterminados genéricos de la industria.
Las variables dinámicas importan: las condiciones de funcionamiento del mundo real, como la expansión térmica y la deflexión dinámica del eje, deben calcularse en la especificación de holgura en estado frío.
El problema empresarial aquí es grave y costoso. En el mezclado en tanque de alta viscosidad , a menudo se produce una degradación severa del producto directamente en la pared del recipiente. La mala transferencia de calor y el fluido estancado causan estas fallas localizadas. Sin embargo, la ingeniería excesiva para espacios reducidos crea problemas completamente nuevos. Presionar por brechas microscópicas provoca sobrecostos en el presupuesto de los proyectos. También crea graves obligaciones de mantenimiento a largo plazo. Se necesita un enfoque muy equilibrado para resolver esto de forma segura.
Puede medir su éxito según tres criterios distintos. Cumplir con estos puntos de referencia garantiza un diseño de mezclador robusto.
Lograr la homogeneidad térmica requerida para velocidades precisas de calentamiento o enfriamiento.
Mantener los tiempos de mezcla estrictamente dentro de sus ventanas de producción programadas.
Garantizar que el agitador funcione de forma segura por debajo de los límites críticos de fatiga sin hacer contacto con el recipiente.
Depender de las especificaciones del mezclador del catálogo a menudo conduce al fracaso. Los polímeros especializados, las pastas espesas y las resinas viscosas se comportan de manera impredecible. Las brechas disponibles simplemente no tienen en cuenta la reología única del fluido. Un espacio "estándar" podría funcionar para un almíbar ligero. Fracasará estrepitosamente con un adhesivo estructural pesado. Los ingenieros deben mirar más allá de los catálogos genéricos para encontrar una verdadera confiabilidad operativa.
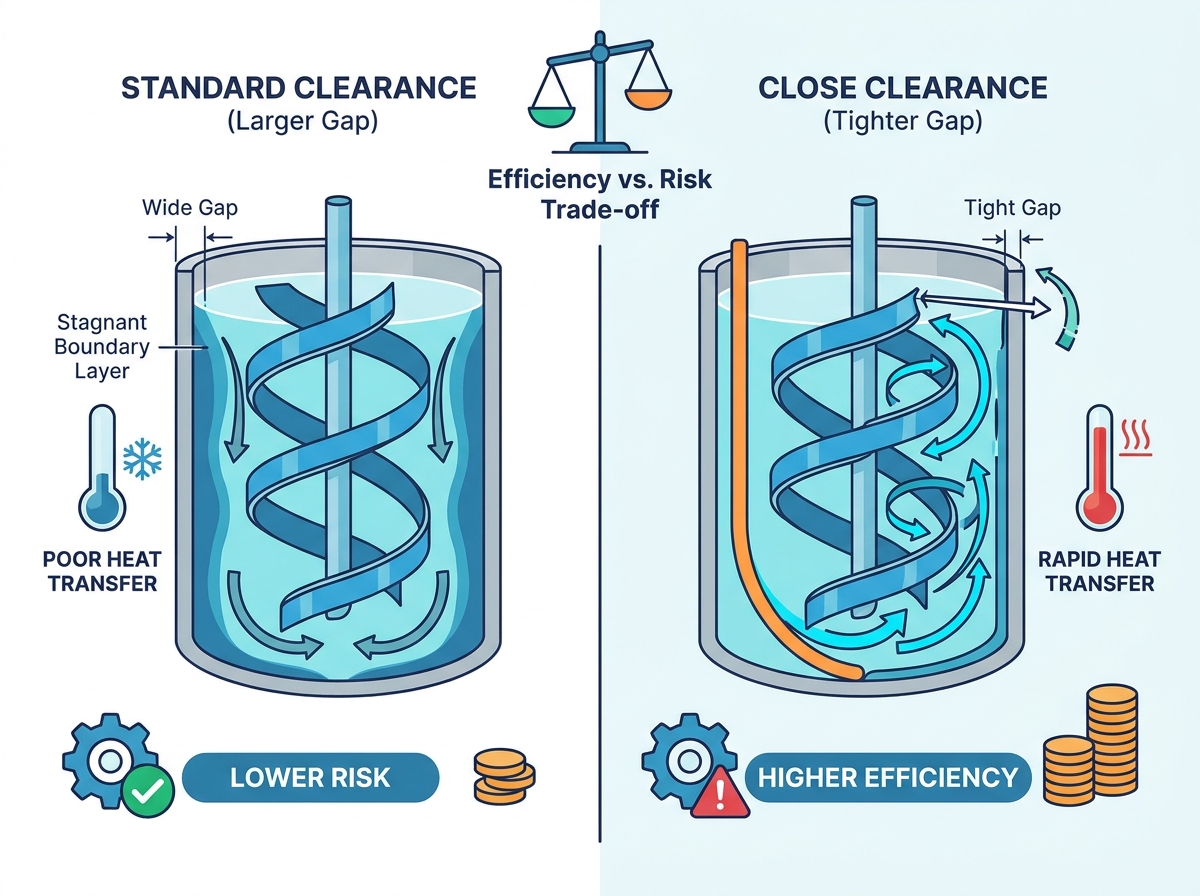
Las aspas de cinta funcionan de manera muy diferente en regímenes de flujo laminar. Desplazan físicamente el fluido directamente en el límite de la pared. En cambio, los mezcladores turbulentos dependen en gran medida de la transferencia de impulso. En escenarios de alta viscosidad, la transferencia de impulso muere rápidamente. El desplazamiento físico se convierte en la única forma de obligar a la capa límite a moverse. La cuchilla debe acercarse lo suficiente como para empujar el líquido hacia adentro.
La distancia libre afecta directamente su resistencia térmica. Una película espesa de líquido en la pared del vaso encamisado actúa como un aislante resistente. Cerrar el espacio reduce significativamente el espesor de esta película. Esta acción de limpieza física mejora drásticamente las tasas generales de transferencia de calor. Evita que el producto se queme o se congele cerca de la chaqueta.
El comportamiento del fluido cambia la forma en que debe abordar el cálculo del espacio libre. No se pueden tratar todos los líquidos espesos de forma idéntica.
Fluidos adelgazantes: las holguras amplias crean grandes problemas en este caso. El líquido muy viscoso y no cortado permanece pegado a la pared. Sólo el líquido que se encuentra inmediatamente cerca de la cuchilla se diluye. Esto crea una capa aislante permanente de producto espeso.
Fluidos con estrés de rendimiento: es absolutamente necesario que los campos de flujo se superpongan. Sin ellos, la canalización ocurre con frecuencia. El agitador crea un túnel a través del producto. El material circundante permanece completamente estacionario en las zonas muertas.
También debe realizar una verificación de la realidad del consumo de energía. Los espacios libres más estrechos aumentan exponencialmente sus requisitos de torsión. A medida que se cierra la brecha, las tasas de corte aumentan. El motor debe empujar mucho más para mantener la rotación. Debe aumentar el tamaño del motor y la robustez de la caja de cambios en consecuencia. Ignorar esto provoca que los motores se atasquen y se rompan los ejes.
La carga desigual de fluido empuja la cinta helicoidal fuera del centro durante el funcionamiento normal. Las pastas y masas espesas crean fuerzas muy impredecibles. Agarran la hoja y tiran del eje hacia un lado. Esta desviación dinámica afecta directamente el margen de espacio libre estático. Un espacio libre en frío de 5 mm podría reducirse a 1 mm bajo una carga pesada. Debe calcular esta desviación con precisión.
El procesamiento a alta temperatura cambia rápidamente las dimensiones de los recipientes. Debe calcular la expansión diferencial entre los componentes del agitador y la pared del recipiente. Un eje de acero inoxidable se expande significativamente a 200°C. Si el vaso se expande a un ritmo diferente, su autorización desaparece. Los cálculos de expansión térmica son críticos para reacciones calentadas.
La "falta de redondez" de los recipientes es una dura realidad en la fabricación. Los recipientes de placas laminadas rara vez son perfectamente cilíndricos. El calor de la soldadura distorsiona aún más el metal. Estas imperfecciones complican los espacios libres estrechos.
La fabricación normal deja ondulaciones y ligeros óvalos en el caparazón del vaso.
Especificar un espacio libre de 2 mm en un tanque de 3 metros de diámetro exige una fabricación costosa.
Lograr esto requiere mandrinado horizontal especializado y fresado personalizado.
Este mecanizado de precisión añade costes enormes al gasto de capital inicial.
El raspado de metal con metal arruina lotes enteros al instante. Provoca graves daños mecánicos al agitador y al recipiente. El raspado también introduce peligrosas virutas de metal en el producto. En lotes farmacéuticos o químicos de alta pureza, esta contaminación es catastrófica. Pierde el lote y se enfrenta a un largo tiempo de inactividad por reparación del equipo.
Para elegir la holgura adecuada para el mezclador de cinta es necesario evaluar tres categorías distintas. Debe alinear las demandas de sus procesos con las realidades de fabricación. Describimos las compensaciones en la siguiente tabla comparativa.
Tabla: Categorías de espacio libre del mezclador y ajuste de aplicación
Categoría de liquidación | Rango de espacio típico | Mejor ajuste de aplicación | Limitaciones primarias |
|---|---|---|---|
Categoría 1: Autorización estándar | 5% a 10% del diámetro del recipiente | Viscosidades moderadas; procesos que carecen de requisitos estrictos de transferencia de calor; presupuestos restringidos. | Tiempos de mezcla más lentos; alto potencial de sobrecalentamiento localizado en la chaqueta. |
Categoría 2: Liquidación cercana | 1% a 3% del diámetro del recipiente | Viscosidades extremadamente altas (>500.000 cP); Materiales altamente sensibles al calor. | Alto costo de implementación; requiere ejes más pesados e interiores mecanizados con precisión. |
Categoría 3: Superficie raspada | Contacto físico a través de raspadores. | Materiales horneados o congelados en la pared; Hot Melts reactivos. | Introduce piezas portátiles; aumenta el tiempo de inactividad por mantenimiento; posible desprendimiento de partículas. |
La categoría 1 representa la línea base de la industria. Se adapta perfectamente a viscosidades moderadas. Se elige esto cuando los procesos carecen de requisitos estrictos de transferencia de calor. Funciona bien para aplicaciones que exigen gastos de capital restringidos. Sin embargo, tiene claras limitaciones. Experimentará tiempos de mezcla más lentos. También te enfrentas a un alto potencial de sobrecalentamiento localizado en la chaqueta.
La categoría 2 exige ingeniería de precisión. Se adapta a viscosidades extremadamente altas que superan los 500.000 cP. Lo necesita para materiales altamente sensibles al calor que requieren una rápida transferencia de calor. El costo de implementación es innegablemente alto. Necesita ejes más pesados para resistir la deflexión. También necesita rodamientos de primera calidad e interiores de recipientes mecanizados con precisión.
La categoría 3 utiliza contacto físico a través de raspadores de PTFE o UHMW. Se adapta a la pared en materiales que se hornean o se congelan. Funciona bien para productos alimenticios pegajosos o termofusibles reactivos. Sin embargo, las compensaciones son importantes. Introduce piezas desgastables en el recipiente. Aumenta el tiempo de inactividad por mantenimiento. También aumenta el riesgo de que se derramen partículas en el lote.
Debe proporcionar a los OEM de mezcladores datos completos y precisos. Proporcione curvas de reología completas para su fluido. Las métricas de viscosidad de un solo punto engañan a los ingenieros y conducen a diseños deficientes. Incluya gravedad específica, temperaturas máximas de funcionamiento y objetivos de tiempo de lote. Cuantos más datos proporcione, mejor podrá el proveedor calcular la brecha.
La evaluación de las propuestas de los proveedores requiere un escrutinio estricto. Exija transparencia con respecto a los cálculos de descentramiento de sus ejes. Pregunte exactamente cómo determinan la deflexión bajo carga máxima. Verifique cuidadosamente las tolerancias de fabricación de sus recipientes. Sus garantías de separación deben tener en cuenta la falta de redondez. Si prometen un espacio de 3 mm, pregunte cómo mecanizan el recipiente para garantizarlo.
La implementación y el despliegue requieren pruebas rigurosas. Las pruebas de aceptación en fábrica (FAT) no son en absoluto negociables. Debe realizar pruebas de funcionamiento en seco en las instalaciones del proveedor. Utilice galgas de espesores para verificar manualmente las holguras en frío. Gire manualmente el eje para comprobar si hay puntos estrechos. Haga esto antes de que el proveedor envíe la unidad a sus instalaciones.
Optimizar la distancia a la pared del agitador de cinta helicoidal es esencialmente un ejercicio de gestión de riesgos. Debe sopesar las ganancias de eficiencia térmica frente a los riesgos de fallas mecánicas. El mejor retorno de la inversión proviene de un emparejamiento estricto. Alinee la tolerancia de holgura directamente con la reología y las demandas térmicas del fluido. Nunca incumplas ciegamente con la brecha más estrecha posible.
Recomendamos encarecidamente consultar a ingenieros de mezcla especializados al principio del proyecto. Ejecute primero los modelos de dinámica de fluidos computacional (CFD). Realice pruebas a escala piloto antes de finalizar cualquier especificación a gran escala. Tomar estas medidas previene fallas catastróficas y garantiza el éxito operativo a largo plazo.
Audite minuciosamente los datos actuales de reología de fluidos antes de ponerse en contacto con los proveedores.
Defina claramente sus objetivos no negociables de transferencia de calor y tiempos de lote.
Solicite cálculos de deflexión dinámica a sus proveedores durante la etapa de propuesta.
Exija controles físicos de las galgas de espesores durante las pruebas de aceptación en fábrica.
R: No existe un estándar universal. Los rangos típicos se encuentran entre el 1% y el 10% del diámetro del impulsor. El número exacto depende en gran medida del tamaño del recipiente, las capacidades de mecanizado y la viscosidad del fluido. Las aplicaciones estándar utilizan espacios más amplios, mientras que los procesos altamente viscosos o sensibles al calor requieren tolerancias más estrictas.
R: Los espacios libres más estrechos aumentan drásticamente la velocidad de corte en la pared del vaso. Este corte elevado requiere un par mucho mayor para mantener la rotación. En consecuencia, necesita mayor potencia del motor y cajas de cambios más fuertes. Esto afecta directamente sus costos operativos de energía y el tamaño inicial del equipo.
R: Los raspadores solo son necesarios si su producto se hornea, cristaliza o se estanca completamente en la pared a pesar de los espacios reducidos. Añaden importantes gastos de mantenimiento e introducen piezas desgastables. Debes evaluarlos estrictamente como último recurso para mejorar la transferencia de calor.
R: En raras ocasiones, a menos que reemplace el agitador por completo. La modificación de un recipiente existente suele ser poco práctica debido a la falta de redondez existente. La mejora del diámetro de la cinta requiere un nuevo cálculo cuidadoso de los límites existentes del eje y la caja de cambios. A menudo resulta más rentable diseñar un nuevo sistema.


