
La tecnología de accionamiento magnético sin sello elimina con éxito las fugas en los sellos mecánicos. Esto resuelve el punto de falla más común que se encuentra en los sistemas de bombeo tradicionales. Sin embargo, este diseño introduce sensibilidades operativas específicas. La disipación de calor y la lubricación de los rodamientos exigen una atención especial. Los gerentes de planta, los ingenieros de confiabilidad y los equipos de adquisiciones enfrentan un desafío único. Debe evaluar los límites operativos antes de estandarizar este equipo en sus instalaciones. Fuga cero no garantiza mantenimiento cero. Lograr el máximo tiempo medio entre fallas (MTBF) requiere un cambio de estrategia distinto. Debe alejarse de la reparación reactiva de fugas. En su lugar, necesita un monitoreo predictivo de la condición. El estricto cumplimiento de los parámetros operativos mantendrá su sistema funcionando de manera confiable. Exploraremos cómo mantener estas bombas para obtener el máximo tiempo de actividad.
Las fugas cero requieren tolerancia cero para el funcionamiento en seco: el fluido del proceso actúa como lubricante y refrigerante principal; El flujo continuo no es negociable sin salvaguardias especializadas.
El monitoreo predictivo supera al mantenimiento del calendario: el seguimiento del consumo de energía y el análisis de vibraciones son los indicadores de alerta temprana más confiables sobre el desacoplamiento magnético o el desgaste de los rodamientos.
Las especificaciones dictan la supervivencia: la coincidencia básica precisa de la viscosidad del fluido, los límites de temperatura y el tamaño de las partículas con las especificaciones de la bomba de vórtice de accionamiento magnético previene el 80 % de las fallas prematuras.
La investigación de proveedores mitiga el tiempo de inactividad: la confiabilidad a largo plazo está profundamente ligada a la rapidez con la que un proveedor de bombas de vórtice de accionamiento magnético puede proporcionar carcasas de contención y conjuntos de cojinetes internos de reemplazo.
Debemos establecer una base realista. Reconozca las limitaciones físicas de la tecnología sin sellos. Nunca debemos prometer demasiado la invencibilidad. Estas bombas funcionan bajo estrictos límites mecánicos y termodinámicos. Comprender estos límites previene fallas catastróficas.
Entre los imanes giratorios se encuentran carcasas de contención metálicas. Los campos magnéticos giratorios atraviesan estas barreras metálicas estacionarias. Esta acción crea fuertes corrientes parásitas. Las pérdidas por corrientes de Foucault generan un calor sustancial dentro del caparazón. Debe mantener un flujo seguro continuo mínimo (MCSF). El fluido del proceso actúa como refrigerante primario. Elimina el exceso de calor de forma continua. Si el flujo de fluido se detiene, las temperaturas internas aumentan rápidamente. El líquido dentro de la carcasa puede hervir en cuestión de segundos. Esta vaporización provoca un daño térmico inmediato.
Los cojinetes internos soportan el conjunto del rotor interno. Los fabricantes suelen utilizar carburo de silicio o carbono para estos componentes. Estos materiales ofrecen una resistencia al desgaste excepcional. Sin embargo, dependen completamente del fluido bombeado para su lubricación. El funcionamiento en seco destruye estos rodamientos casi instantáneamente. La fricción genera un intenso calor localizado. El carburo de silicio se rompe bajo un choque térmico extremo. Debes garantizar la presencia continua de fluidos. Sin líquido, las superficies de apoyo rozan incontrolablemente entre sí.
El acoplamiento magnético limita la transferencia de par máxima disponible. El imán impulsor hace girar el imán del rotor interior. Se unen mediante atracción magnética. Los picos repentinos en la gravedad específica del fluido exigen más torsión. Los aumentos de viscosidad también aumentan el requisito de par. Si la carga del sistema excede la fuerza magnética, se produce el desacoplamiento. El motor continúa girando normalmente. El impulsor se detiene por completo. El rotor interior permanece estacionario mientras el imán exterior gira. Este estado crea un enorme calor por corrientes parásitas. Los operadores deben identificar y detener rápidamente las bombas desacopladas.
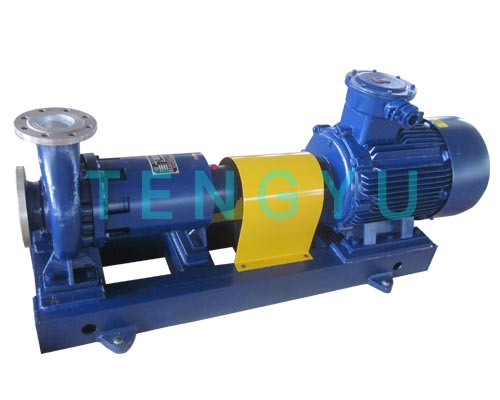
Necesita un marco de mantenimiento estructurado. Este enfoque cambia el enfoque de reparar fugas a monitorear la salud interna. Las rutinas diarias y trimestrales prácticas previenen averías catastróficas. Puede prolongar significativamente la vida útil del equipo mediante una observación diligente.
La monitorización activa de la potencia sigue siendo absolutamente necesaria. Una caída repentina en el consumo de energía proporciona datos críticos. Sirve como el indicador más rápido de funcionamiento en seco. También señala inmediatamente un evento de desacoplamiento. Los amperímetros estándar a menudo pasan por alto estos sutiles cambios de potencia. Los verdaderos monitores de potencia miden ángulos de fase y caídas de voltaje. Detectan cambios de carga en milisegundos. Instale estos monitores de carga para proteger su equipo diariamente. Apagaron el sistema antes de que se produjeran daños.
Realice un seguimiento de las firmas de vibración cada tres meses. Una bomba de vórtice de accionamiento magnético utiliza un impulsor empotrado. Este diseño de carcasa abierta altera el perfil de vibración inicial. Las lecturas de vibración diferirán ligeramente de las de una bomba centrífuga con acoplamiento magnético estándar . No utilice métricas de referencia idénticas para ambos tipos de bombas. Supervise los datos estrictamente para detectar cambios de tendencias. La vibración que aumenta lentamente generalmente indica desgaste interno del cojinete. Aborde estas tendencias al alza antes de que los rodamientos fallen por completo.
Los datos predictivos deberían dictar su cronograma de desmontaje. No abra la bomba innecesariamente. Si los datos de vibración o potencia indican desgaste, realice una inspección. Siga estos pasos precisos durante su desmontaje anual:
Inspeccione la carcasa de contención en busca de marcas internas.
Mida la holgura de los cojinetes de carburo de silicio.
Compare sus medidas con las tolerancias originales de fábrica.
Verifique la integridad de todas las juntas tóricas y juntas de la carcasa.
Verifique que la encapsulación del imán interno no tenga hinchamiento químico.
Los ingenieros enfrentan puntos débiles específicos en la planta. Las realidades de la implementación a menudo desafían el desempeño teórico. Debe identificar y resolver rápidamente las fallas operativas. El reconocimiento temprano de los síntomas ahorra costos de reemplazo.
Síntoma observado | Causa raíz primaria | Acción correctiva |
|---|---|---|
El motor se dispara o se sobrecalienta rápidamente | Temperatura de Curie muerta o superior | Abrir válvulas de descarga; menor temperatura del fluido. |
Cojinetes internos rotos | Choque térmico o bajo NPSHa (cavitación) | Líneas de precalentamiento; aumentar la presión del cabezal de succión. |
Carcasa de contención desgastada | Sólidos abrasivos en el fluido de lavado. | Instale sistemas de filtración de descarga externos. |
El sobrecalentamiento generalmente indica que la bomba está muerta. Las líneas de succión restringidas también provocan rápidos picos de temperatura. A veces el fluido opera por encima de la temperatura de Curie del imán. Superar este límite térmico provoca una pérdida magnética irreversible. Los imanes pierden permanentemente su fuerza de acoplamiento. Debe realizar un seguimiento implacable de las temperaturas de los fluidos. Nunca opere cerca del límite térmico máximo nominal. Instale sensores de temperatura directamente en la carcasa de contención.
Los rodamientos de carburo de silicio ofrecen una dureza extrema. Desafortunadamente, esto los hace muy frágiles. Los cambios rápidos de temperatura en el fluido provocan un choque térmico. Los anillos del rodamiento se expanden y contraen de manera desigual. Esta tensión rompe instantáneamente los cartuchos internos de los cojinetes. La cavitación también destruye estos delicados componentes. La baja cabeza de succión positiva neta disponible (NPSHa) crea burbujas de vapor. Estas burbujas implosionan violentamente contra las superficies de apoyo. Asegúrese de que la presión de succión sea adecuada en todo momento.
Los impulsores Vortex destacan por el paso de sólidos blandos. Crean un tornado fluido dentro de la voluta. Esta acción mantiene los materiales fibrosos alejados de las paletas del impulsor. Sin embargo, las lechadas altamente abrasivas presentan un desafío diferente. Las partículas afiladas pueden entrar en las vías de refrigeración internas. Degradan la delgada capa de contención con el tiempo. También pulen los cojinetes internos. Enfatice la necesidad de una filtración adecuada de líquidos. Instale una línea de descarga limpia para proteger la sección de accionamiento magnético interno.
Las actualizaciones y nuevas compras requieren una ingeniería cuidadosa. Prevención del mantenimiento de estructuras como tarea previa a la compra. La selección adecuada elimina la mayoría de los problemas de confiabilidad futuros. Debe hacer coincidir estrechamente las realidades del proceso con las especificaciones de la bomba de vórtice de accionamiento magnético..
Debe elegir la aleación magnética correcta para su proceso. Los diferentes materiales reaccionan de manera diferente a los entornos industriales.
Neodimio: Ofrece menores costos iniciales y alta fuerza magnética. Sin embargo, tiene un límite de temperatura más bajo. Se adapta a transferencias generales de agua y productos químicos suaves.
Samario Cobalto: Proporciona una tolerancia al calor mucho mayor. Al principio cuesta más. Resiste la desmagnetización durante variaciones menores de temperatura. Selecciónelo para entornos de procesamiento químico exigentes.
Sobredimensionar su bomba crea condiciones operativas peligrosas. Correr demasiado hacia la izquierda en la curva de rendimiento restringe el flujo. Esto aumenta el empuje radial contra el impulsor. El empuje empuja el eje interno fuera del centro. Esta presión anormal acelera el desgaste del cojinete liso. Seleccione siempre una bomba que funcione cerca de su punto de mejor eficiencia (BEP). El tamaño correcto garantiza presiones internas equilibradas. Mantiene el rotor perfectamente centrado durante el funcionamiento.
Exigir la inclusión de dispositivos electrónicos de protección. Los variadores de frecuencia (VFD) ofrecen excelentes capacidades de monitoreo de carga. Programe el VFD para detectar una pérdida repentina de torque. Instale interruptores de apagado automático. Estos dispositivos actúan mucho más rápido que los operadores humanos. Previenen por completo eventos catastróficos en seco. Cortan la energía antes de que los cojinetes se rompan. Siempre interconecte estos sensores con su sistema de control principal.
Su decisión final de compra determina el éxito a largo plazo. Evalúe cuidadosamente la confiabilidad del proveedor y el soporte posventa. El socio adecuado garantiza que su equipo permanezca en línea. Un proveedor exclusivo de bombas de vórtice con accionamiento magnético marca una diferencia significativa.
Exija curvas de rendimiento de fábrica para su número de serie específico. Solicite pruebas documentadas de tolerancia al funcionamiento en seco. Muchos fabricantes afirman tener sólidas capacidades de funcionamiento en seco. Debe solicitar pruebas empíricas de estas afirmaciones. Los proveedores confiables comparten con gusto su metodología de prueba. Ellos le mostrarán los límites exactos de su equipo. Evite los proveedores que dependen únicamente de folletos de marketing genéricos.
Evaluar los plazos de entrega de piezas de alta mortalidad. Las conchas de contención de metales exóticos suelen tardar meses en mecanizarse. Los rotores magnéticos internos requieren un equilibrio dinámico especializado. Los cartuchos de rodamientos fallan durante alteraciones impredecibles del proceso. Pregunte a su proveedor sobre sus niveles de inventario locales. Una respuesta rápida mitiga el costoso tiempo de inactividad de las instalaciones. Asegúrese de que almacenen piezas de desgaste críticas a nivel regional.
Un proveedor creíble plantea preguntas difíciles. Cuestionarán agresivamente el NPSHa de su sistema. Necesitan conocer la viscosidad del fluido a temperaturas mínimas. Analizarán la presión de vapor antes de cotizar una bomba. Si un proveedor simplemente acepta su caudal, busque otro proveedor. Los buenos socios de ingeniería lo protegen de malas aplicaciones. Verifican cada variable antes de finalizar la venta.
La tecnología sin sello requiere un entorno operativo diseñado. La confiabilidad del ciclo de vida y la rentabilidad a largo plazo de este equipo son muy favorables. Este éxito sólo se logra cuando el funcionamiento en seco y el choque térmico están eliminados del sistema. No espere que la bomba sobreviva sola a los fallos del sistema. La confiabilidad se logra mediante una estricta disciplina operativa. Invierta mucho en monitoreo predictivo de energía y vibraciones. Anime a su equipo a revisar los registros actuales de fallas de la bomba. Identificar patrones pasados de cavitación o sobrecalentamiento. Consulte hoy con un socio de ingeniería especializado. Audite minuciosamente la infraestructura de su sistema existente antes de especificar un reemplazo sin sello.
R: Sí, el impulsor de vórtice empotrado crea un tornado fluido que pasa sólidos blandos y materiales fibrosos sin obstruirse. Sin embargo, las partículas altamente abrasivas aún pueden ingresar a las vías de enfriamiento y desgastar los cojinetes internos.
R: El mantenimiento del accionamiento magnético central (monitoreo del calor de la carcasa de contención y de los cojinetes) es idéntico. Sin embargo, el impulsor de vórtice maneja mejor los gases y sólidos arrastrados, lo que reduce el mantenimiento relacionado con la obstrucción del impulsor o daños menores por cavitación.
R: Un monitor de energía especializado (monitor de carga/potencia real) es crucial. Reacciona en milisegundos a los cambios de torque, apagando la bomba antes de que un evento de funcionamiento en seco rompa los cojinetes internos o derrita la carcasa de contención.


